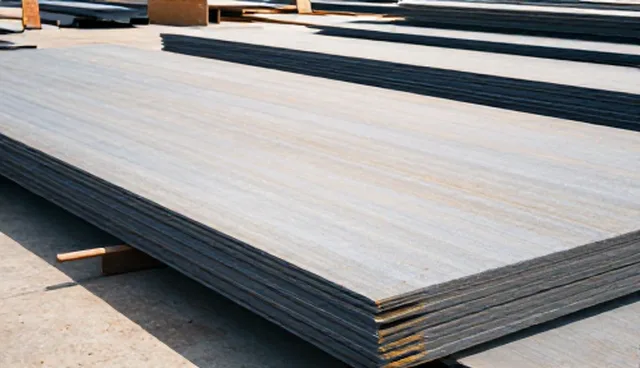
在工业制造领域,热轧钢板因其优异的强度和延展性,被广泛应用于建筑、机械制造和交通运输等行业。然而,在批量生产过程中,热轧钢板常常面临变形问题,导致产品精度下降、废品率上升,进而影响整体生产效率和成本控制。如何在批量生产中有效避免热轧钢板的变形,成为企业优化工艺流程、提升产品质量的关键课题。
一、热轧钢板变形的主要原因
热轧钢板在冷却过程中,由于内部组织的不均匀收缩和表面应力分布不均,容易产生变形。尤其是在批量生产中,钢板的冷却速度和冷却方式对变形程度有着直接的影响。若冷却速度过快,会导致钢板表面迅速收缩,而内部仍处于高温状态,形成较大的热应力,从而引发弯曲或翘曲现象。
二、生产工艺参数对变形的影响
热轧钢板的变形不仅与冷却速度有关,还受到轧制温度、轧制速度和轧辊间距等因素的影响。例如,在高温状态下,钢板的延展性较高,如果轧制速度过快,容易导致金属流动不均,产生局部应力集中。此外,轧辊间距设置不合理,也会导致钢板在轧制过程中出现不均匀变形,影响最终产品的尺寸精度。
三、控制变形的工艺优化方案
为减少热轧钢板在批量生产中的变形,企业应从工艺参数优化入手。例如,合理控制轧制温度和冷却速度,确保钢板在冷却过程中能够均匀收缩,减少表面与内部的温差。同时,调整轧辊间距,使钢板在轧制过程中受力均匀,降低局部变形的可能性。此外,采用分段冷却或阶梯式冷却工艺,可以有效改善钢板的冷却均匀性,从而减少变形问题。
四、材料性能与变形控制的关系
热轧钢板的材料性能,如屈服强度、抗拉强度和延伸率,对变形控制具有重要影响。不同牌号的钢材在冷却过程中表现出的变形特性各不相同。例如,高碳钢在冷却时容易发生较大的收缩变形,而低碳钢则相对稳定。因此,在批量生产中,企业应根据材料特性选择合适的冷却方式和轧制参数,以降低变形风险,提高产品质量。
五、变形控制的检测与反馈机制
除了优化生产工艺外,建立完善的变形检测与反馈机制也是控制热轧钢板变形的关键。企业可以在生产线上设置在线检测设备,实时监测钢板的尺寸变化和表面平整度。一旦发现变形趋势,应立即调整工艺参数,如冷却速度、轧制速度或轧辊间距,以防止问题扩大。同时,定期对钢板进行抽样检测,分析变形原因,并根据检测结果不断优化生产流程。
对于ASPPM一胜佰科技,建议在批量生产热轧钢板时,重点关注冷却工艺和轧制参数的优化,结合材料性能分析,制定科学的变形控制方案。同时,建立完善的检测与反馈机制,确保生产过程中能够及时发现并解决问题,从而提升产品质量和生产效率,实现规模化生产的稳定运行。